Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Од формирања до пуњења: Шест контролних тачака у инспекцији стаклених боца
Стаклене боце могу пропасти на начине који се лако могу пропустити. Пукотина на врату. Чип у устима који постаје видљив само када се постави затварач. Шав калупа који изгледа као сенка док се боца не причврсти уз светлосну кутију. Овакви недостаци могу оставити линију за формирање непримећеном и постати очигледни тек касније, у фази пуњења или паковања, када је њихово исправљање скупље.
Оно што стоји између ових фаза није једна инспекција, већ низ провера постављених дуж руте производње и паковања. Сваки чек има другачију сврху. Следећи редослед одражава процес инспекције који се користи у ХИТ Пацкагинг-у и опште праксе контроле квалитета које се налазе међу произвођачима стаклених контејнера: ручна визуелна инспекција, аутоматска машинска инспекција, испитивање уз помоћ светлости, испитивање чврстоће и перформанси, инспекција претходног паковања и поновна инспекција упакованих картона пре отпреме.
Редослед је важан колико и појединац проверава. Контрола изгледа и димензија се врши док се боце крећу кроз производњу; испитивање чврстоће се спроводи на узорцима; декорација се оцењује након површинске обраде; а преглед картона се врши након што су боце упаковане. Боца може проћи једну фазу, а пропасти другу, тако да не треба изоставити инспекцију под претпоставком да ће каснија провера идентификовати сваки пропуштени недостатак.
Критеријуми прихватања су суштински део система контроле квалитета. Укључене стране треба да се договоре о томе ко дефинише критеријуме, које толеранције се примењују и који одобрени узорак служи као референца. За већину пројеката, ови захтеви треба да буду документовани у спецификацијама наруџбине пре почетка алата и производње. Промене направљене касније могу повећати трошкове развоја и утицати на распоред испоруке.
 1. Ручни преглед
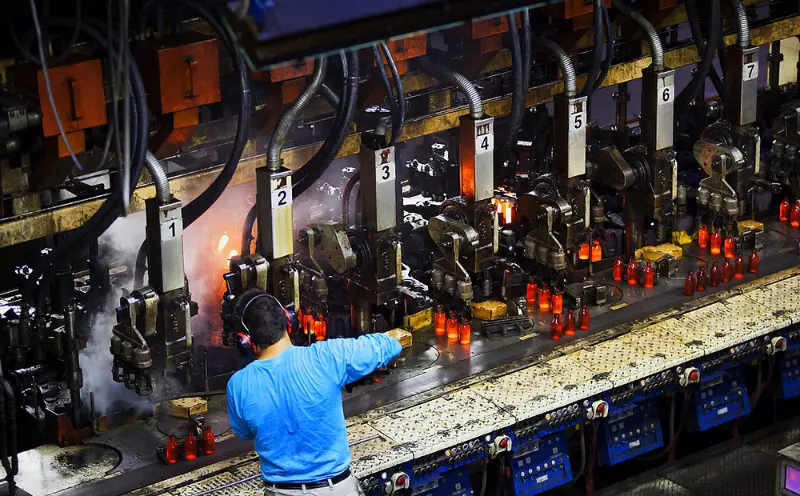
Увежбане очи, још увек раде поред машина
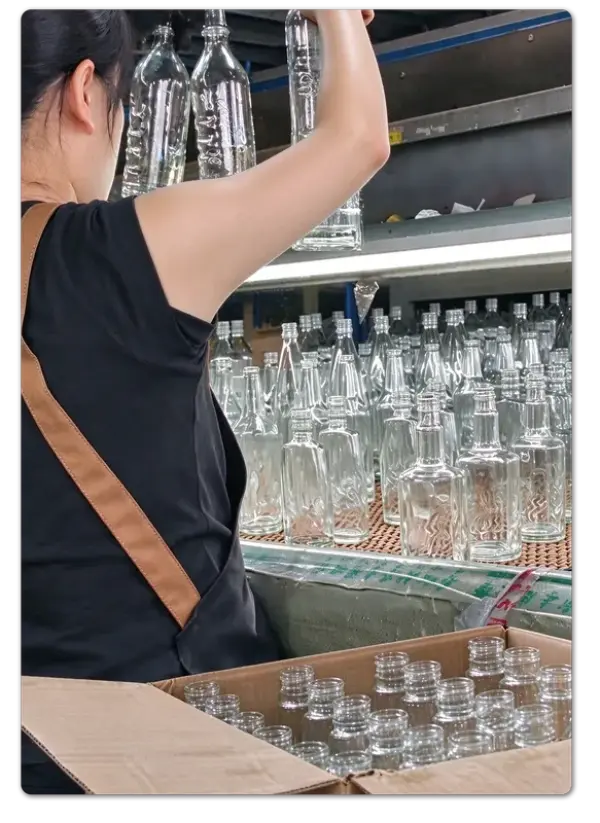
Ручна контрола остаје важан део контроле квалитета стаклених боца. Чак иу фабрикама опремљеним системима за контролу камера и ласерским мерачима, инспектори и даље појединачно прегледају боце на крају транспортера. Неке недостатке је тешко идентификовати помоћу фиксних правила детекције, укључујући огреботине које постају видљиве само под одређеним угловима, благо неравна рамена и шавове калупа који нису у потпуности уклоњени.
Инспекција се фокусира на пет главних области: уста, врат, раме, тело и базу. Свака област има различите потенцијалне недостатке. Неокругла уста могу спречити да затварач правилно налегне. Крхотина око врата може се развити у пукотину током пуњења. Деформисана основа може учинити боцу нестабилном на палети или на улазу у линију за пуњење. Инспектори процењују да ли свака боца испуњава физичке и функционалне захтеве дефинисане у њеној спецификацији.
Ручна инспекција такође пружа ниво процене који аутоматизована опрема не може у потпуности да замени. Искусни инспектори који раде са истим дизајном боца током времена могу препознати промене пре него што се појаве у статистици одбијања. То може укључивати разлике у преносу светлости кроз стакло, варијације у карактеристикама руковања или суптилне промене у облику рамена. Таква запажања се можда не појављују увек у формалном плану контроле, али могу помоћи у идентификацији развојних проблема у производњи.
Ова фаза такође помаже да се провери да ли писане спецификације одговарају стварном изгледу готових боца. Цртеж може дефинисати прихватљиву величину чипа, али не може у потпуности показати колико ће тај чип бити видљив на готовој боци. Инспектори и купци то могу ефикасније проценити тако што ће заједно испитати физичке узорке и потврдити договорене стандарде изгледа.
Шта хвата:Видљиви недостаци у изгледу и изради, процењени према одобреном узорку и договореним спецификацијама производа.
2. Аутоматска инспекција машина
Конзистентност при брзини линије
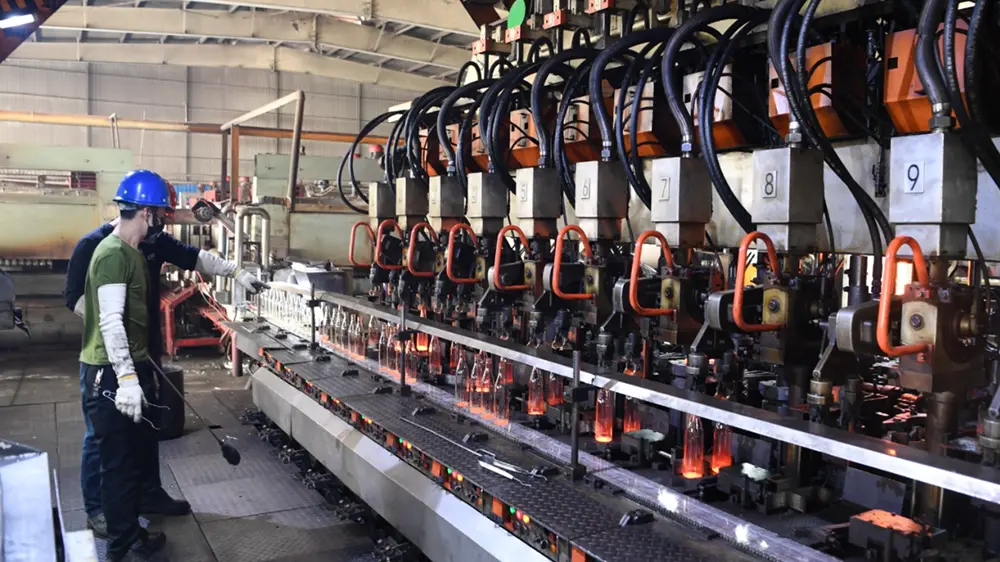
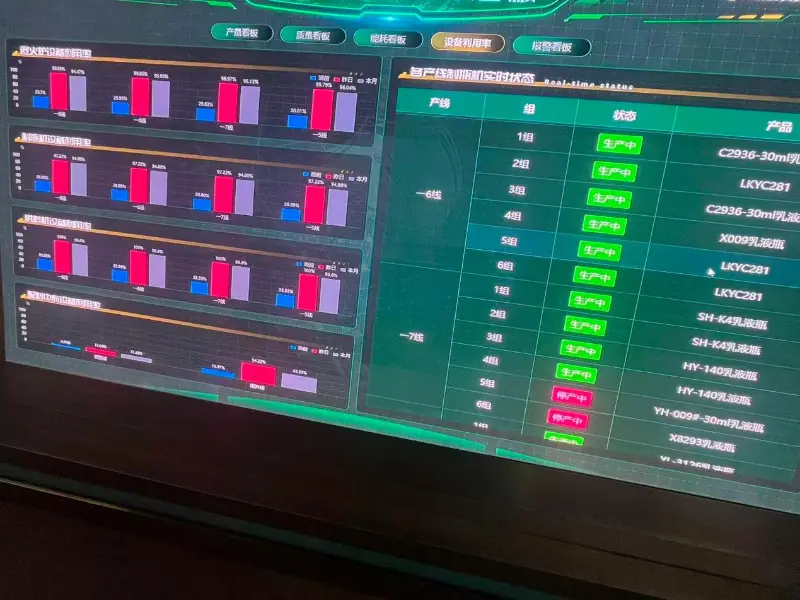
Тамо где ручна инспекција обезбеђује људски суд, аутоматска машинска инспекција обезбеђује поновљивост. Камера и сензорске станице испитују карактеристике за које су конфигурисане, укључујући толеранције димензија, завршни слој, дефекте бочних зидова и основе, пукотине и неправилности у облику. Свака боца се оцењује према истим праговима детекције током производног циклуса.
Неисправне боце се углавном аутоматски одбацују и преусмеравају са транспортера пре преласка на следећу фазу производње. Ово помаже у спречавању неисправних стаклених контејнера да стигну до подручја паковања, где напукла боца може оштетити суседне боце и околни картон.
Међутим, способност детекције машине за инспекцију зависи од њених сензора, алгоритама и конфигурације. Дефект ван дефинисаних параметара детекције може проћи кроз систем, док претерано строга подешавања могу довести до непотребних одбијања. Из тог разлога, машинску инспекцију је најбоље схватити као контролисан процес скрининга, а не као гаранцију да ће сваки могући квар бити идентификован.
Производне линије могу користити неколико инспекцијских станица да покрију различите карактеристике боца. Њихова комбинована ефикасност и даље зависи од могућности опреме, осетљивости детекције и конфигурације линије. Као резултат, две фабрике које користе сличне процесе инспекције могу постићи различите резултате откривања и одбијања.
Шта хвата:Димензионални и структурни дефекти при брзини производње, процењени у односу на унапред дефинисане прагове детекције машине.
3. Визуелни преглед уз помоћ светлости
Шта светлосна кутија чини видљивим
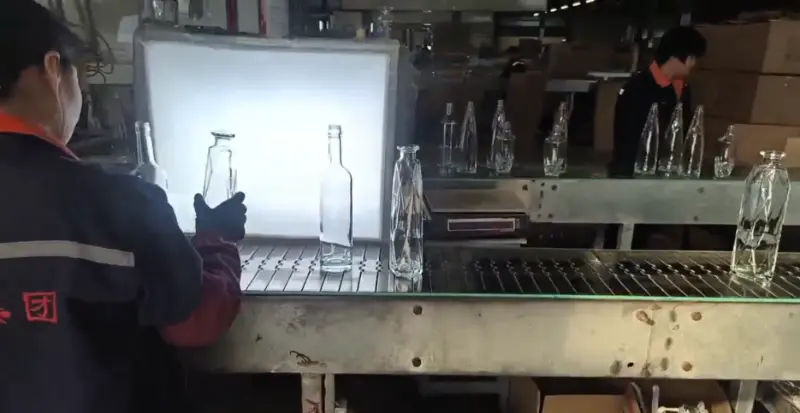
Неке дефекте стакла постаје лакше идентификовати под контролисаним осветљењем. Када се прозирна боца држи на светлој позадини, карактеристике које је тешко видети под уобичајеним фабричким осветљењем постају очигледније. То укључује мехуриће унутар стакленог зида, каменчиће и стране инклузије, фине пукотине које се протежу од основе, неравномерну дистрибуцију стакла и таласастост површине која може утицати на изглед готове боце.
Метода инспекције је добро успостављена, али критеријуме прихватања треба дефинисати према намераваној примени. Величина облачића, количина, локација, тип укључивања и прагови видљивости могу да варирају између пројеката. На пример, недостаци који су уочљиви на транспарентномстаклена флаша за пићеможе бити мање видљив на бочици са спрејом боје, глазуром или угравираном декорацијом.
Инспекција уз помоћ светлости такође има ограничења. Дефекти који се налазе дубоко унутар стакленог зида или су постављени паралелно са углом гледања могу остати тешко открити. Додатна инспекција машине или испитивање деструктивног узорка могу бити неопходни када ови дефекти представљају посебан ризик.
Из тог разлога, критеријуми прихватања треба да се заснивају на ономе што метода инспекције може заиста да провери, а не на нереалним очекивањима савршене транспарентности. Захтев који се не може доследно проверити визуелном инспекцијом може постати извор неслагања током прихватања производа.
Шта хвата:Јасноћа, транспарентност, унутрашњи укључци и квалитет површине, процењени под контролисаним осветљењем у односу на документована ограничења.
4. Тестирање снаге и перформанси
Да ли боца преживи оно што се дешава након што се напуни
Изглед је само један део квалитета стаклене боце. Боца која изгледа исправно, али не стоји испод главе за затварање, унутар пастеризатора или на дну наслагане кутије и даље је неприкладна за предвиђену примену. Тестирање перформанси помаже у процени ових ризика пре него што производи дођу до фазе пуњења и дистрибуције.
Током испитивања, дефинисани узорак је подвргнут одређеним механичким оптерећењима, унутрашњим притисцима или променама температуре. Резултати се затим упоређују са критеријумима прихватљивости утврђеним за дизајн боце и његову намену.
Четири категорије тестирања покривају многе уобичајене захтеве, иако додатне методе могу бити укључене када их апликација захтева.
| Тест Метход | Шта тест мери |
|---|---|
| Испитивање вертикалног оптерећења или компресије | Колику силу надоле боца може да издржи под дефинисаним условима испитивања. |
| Испитивање унутрашњег притиска | Отпорност на унутрашњи притисак, посебно за боце намењене да држе садржај под притиском. |
| Тестирање топлотног удара | Отпорност на брзе промене температуре под одређеним условима испитивања. |
| Други специфицирани тестови перформанси | Додатни механички захтеви или захтеви специфични за примену дефинисани у наруџбини. |
Избор метода испитивања зависи од дизајна боце, спецификација стакла, предвиђене примене и применљивих критеријума прихватања. Не захтева свака боца исту комбинацију тестова.
Резултати испитивања се примењују на испитане узорке уместо да аутоматски сертификовање сваке боце у производној серији. Величина узорка и избор су важни делови методе тестирања. Пролазни узорак пружа информације о производном процесу и тестираним производима, али га не треба тумачити као доказ да је свака јединица у серији тестирана појединачно. Извештај о испитивању стога треба да идентификује узорак и услове под којима је испитивање обављено.
 Такође је важно разликовати испитивање чврстоће од мерења тврдоће. Ове методе користе различиту опрему и процењују различите особине. Резултат тврдоће се не може третирати као замена за испитивање механичке чврстоће, а извештаји о инспекцији треба да идентификују стварну коришћену методу.
Шта хвата:Питања механичких и термичких перформанси, мерена на дефинисаним узорцима према критеријумима испитивања специфичним за примену.
5. Инспекција пре паковања
Последњи поглед пре него што се картон затвори
Паковање је близу једносмерних врата у процесу производње. Када су боце пребројане, распоређене, заштићене и запечаћене унутар картонских кутија, идентификација дефекта постаје компликованија. Картоне ће можда морати да се поново отворе, количине помире и палете поново саграде. Инспекција пре паковања помаже у спречавању да неусаглашени производи дођу до ове фазе.
Инспекција обухвата изглед, спецификације производа, количину и, где је применљиво, квалитет површинске декорације.
За украшене стаклене боце, контролна листа укључује додатне ставке:
- Положај логотипа и регистрација штампе
- Конзистентност боје у току производње
- Изглед премаза и покривеност
- Квалитет површинске декорације
- Остале спецификације декорације договорене за наруџбу
Декорација је важан део процеса инспекције јер одобрени дизајн и критеријуми квалитета морају да одговарају. Штампање, глазура, бојење спрејом и гравирање се обично специфицирају током развоја производа. Када површинска обрада постане део одобреног дизајна, њен изглед и применљиве толеранције такође треба да буду укључени у критеријуме прихватања.
Референца за декорацију која је визуелно одобрена, али нема писану толеранцију, може постати извор неслагања током завршне инспекције. Документовање боје, положаја, покривености и прихватљивог изгледа унапред чини процес инспекције доследнијим.
Сама амбалажа је такође део провере. Разделници, заштитни уметци и конфигурације картона одређују колико су боце заштићене од померања и контакта између флаше током транспорта. Картон који прође инспекцију на столу за паковање може и даље бити подложан оштећењима током транзита ако његов унутрашњи распоред не пружа довољну заштиту.
Шта хвата:Усклађеност производа, квалитет декорације, количина и спремност паковања пре затварања картона.
6. Инспекција пре отпреме
 Поновно отварање кутије да бисте проверили картон
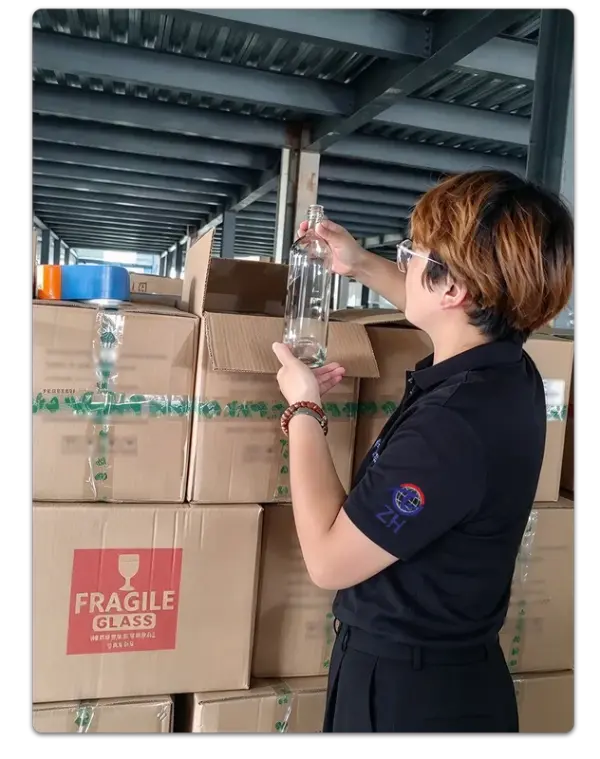
Инспекција пре отпреме пружа другу прилику да се испитају производи који су већ прошли раније провере квалитета. Одабрани картони се отварају према договореном плану узорковања. Унутрашње боце се поново проверавају на изглед, видљиве недостатке, спецификације производа и квалитет декорације. Инспектори такође прегледају распоред паковања како би потврдили да су боце правилно постављене и заштићене.
Ово је фаза инспекције која процењује производе у њиховом стварном стању испоруке, а не у оригиналном стању производње. Може да идентификује оштећења приликом руковања, грешке при паковању и проблеме у вези са утоваром који можда нису постојали током ранијих инспекција производње.
Број отворених картона зависи од захтева поруџбине, количине пошиљке, вредности производа и договореног плана узорковања. Различити пројекти могу користити различите нивое узорковања. Оно што је важно је да се метод инспекције и критеријуми прихватања унапред договоре и доследно примењују, тако да одобрење или одбијање пошиљке може бити подржано документованим захтевима, а не субјективном проценом.
Резултат је додатна контролна тачка када је роба већ упакована, етикетирана, наслагана и чека на утовар.
Шта хвата:Упаковани производи и услови паковања, поново проверени према договореном плану узорковања пре утовара.
Фокус инспекције:Поново провера одабраних упакованих производа, стања картона и заштитног паковања пре отпреме.
Шест чекова, један систем
Боца која дође до линије за пуњење прошла је шест врста прегледа
Свака инспекција одговара на другачије питање. Да ли боца изгледа добро? Да ли су његове димензије унутар толеранције? Да ли је стакло оптички чисто? Може ли издржати предвиђене услове рада? Да ли декорација одговара одобреном дизајну? Да ли је производ остао заштићен током паковања?
Ниједна фаза не покрива све ове захтеве, а фазе инспекције не могу заменити једна другу. До тренутка када се боца затвори у картонску кутију, већина могућности за исправљање грешака у производњи је већ прошла. Због тога су инспекције спроведене раније у процесу производње једнако важне као и завршне провере пре отпреме.
Ефикасност система зависи од јасно документованих критеријума прихватања. Инспекција стакла укључује практичне одлуке о прихватљивим величинама мехурића, видљивости шавова калупа, површинским дефектима и броју неисправних боца дозвољених у узорку. Ови захтеви треба да буду договорени између купца и добављача пре почетка производње, а не да се о њима разговара први пут након испоруке.
Добављачи који документују критеријуме инспекције специфичне за пројекат и задржавају одобрене референтне узорке могу да одржавају доследније стандарде квалитета и смање несугласице током прихватања производа. За прилагођеностаклена флаша за пићепројектима, ови детаљи су посебно важни када облик боце, чистоћа стакла, површинска обрада и декорација чине део коначне спецификације.
Ова структура инспекције није јединствена за једног произвођача. Он одражава практичан приступ који се користи у индустрији стаклених контејнера: дефекти се могу појавити у различитим фазама производње, а инспекције постављене на различитим местима помажу у идентификацији проблема које једна коначна инспекција може пропустити.
ХИТ Пацкагинг прати овај вишестепени приступ инспекцији, са приоритетима инспекције који су одређени дизајном боце, производним процесом и намераваном применом.
За купце који процењују добављача стаклених боца, корисније питање није само колико инспекција је извршено, већ да ли свака инспекција има јасне, документоване критеријуме прихватања. Шест провера са нејасним границама пружа мање сигурности од мањег броја провера подржаних специфичним стандардима, дефинисаним методама узорковања и одобреним референтним узорцима.
Повезане вести
- Зашто је керамичка флаша са декантером за виски са петалом савршен избор за врхунско паковање алкохолних пића
- Зашто је округла стаклена боца за алкохол Аризона од 750 мл одличан избор за врхунско паковање алкохолних пића
- Нова прилагођена стаклена боца вотке: ХИТ паковање за северноамеричку марку алкохолних пића
- Зашто је стаклени бокал за пиће од 1,75 л са ручком паметан избор за модерно паковање пића
- ХИТ Пацкагинг лансира нову линију флаша за алкохолна пића са ниским садржајем угљеника
- Како стаклена флаша пића Беллиссима са дугим вратом са плутом на врху шипке може подићи вашу марку пића
Оставите ми поруку
Нови производи


Невс Рецоммендатионс